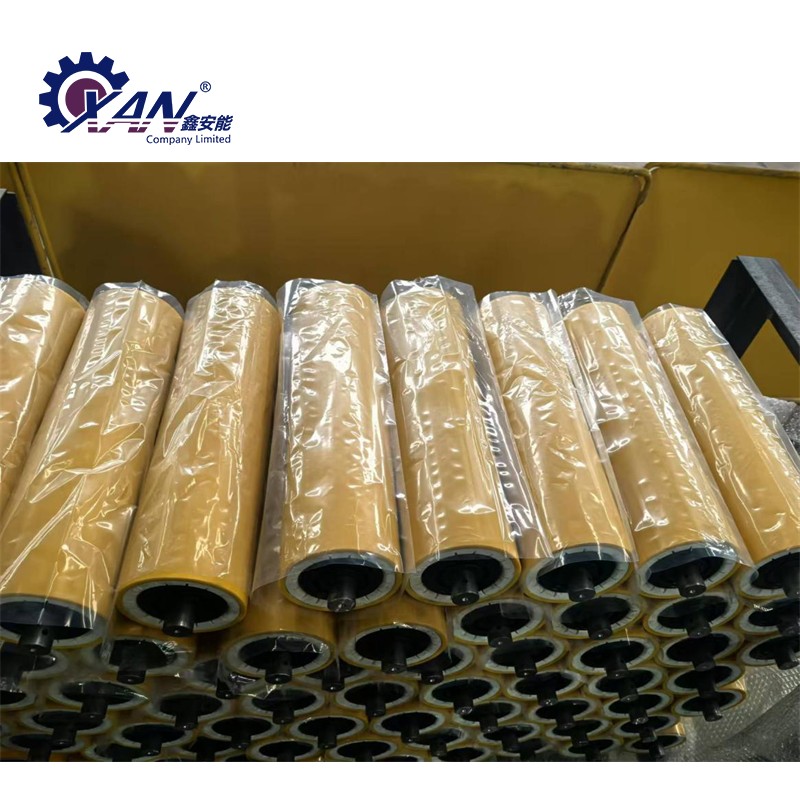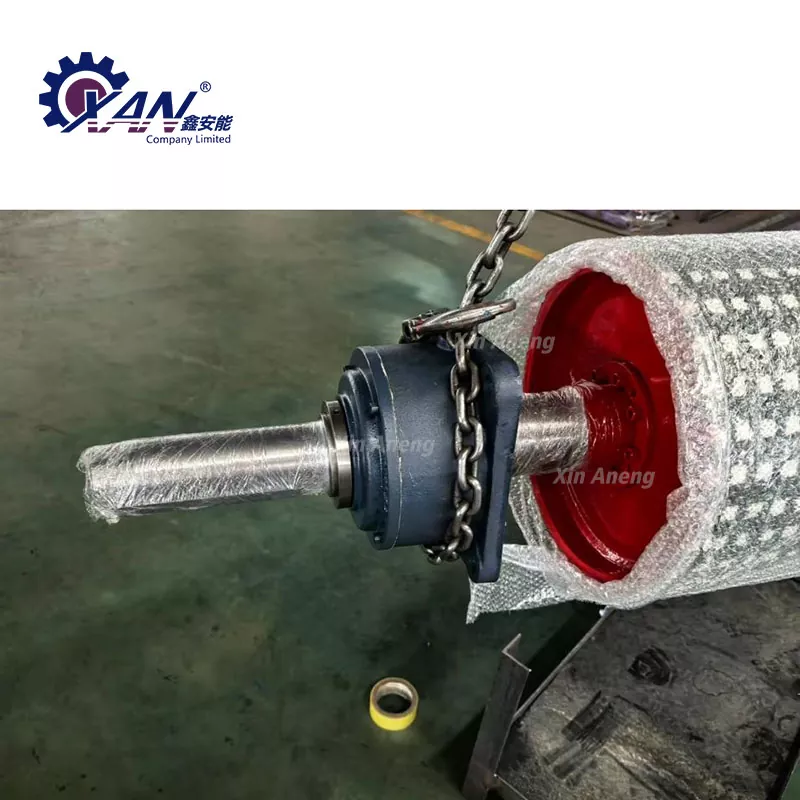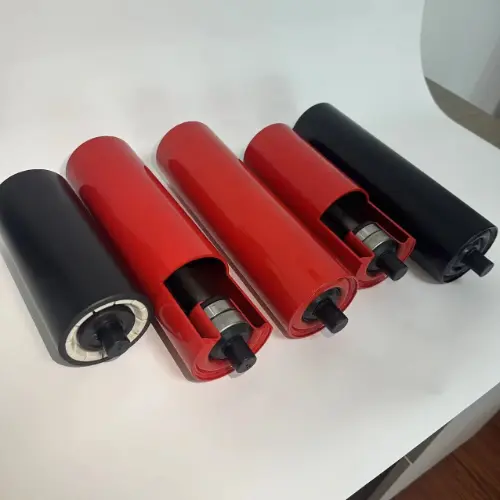
Tomgangsbehandling inkluderer hovedsakelig prosesskravene til to deler: tomgangskropp og tomgangsaksel.
(1) Behandling av rullekropp
I praksis er verktøystansing, dreiebenk flat endeflate, avfasing, dreiestopper osv. alle tradisjonelle bearbeidingsmetoder. Det er mange mangler ved disse behandlingsmetodene, for eksempel å klemme i begge ender i to ganger, det er vanskelig å sikre koaksialiteten til to svingninger, og fleksibiliteten til rullerotasjon er dårlig, noe som vil påvirke rullens levetid.
I tillegg er midten av rullekroppen vanskelig å kontrollere, og må kontrolleres manuelt, noe som resulterer i en stor feil og lett å forårsake aksial retning
Kanaliseringsmomentumet er for stort eller for lite, og gapet er ikke riktig justert, og rotasjonen kan ikke kontrolleres fleksibelt. Den mer avanserte prosesseringsmetoden fullføres av følgende tre trinn: bruk av rullerørskjærende maskinverktøy, utstyret er en beltetransportør rulle stålrørskjæring, begge ender av avfasningen fullføres automatisk på en gang.
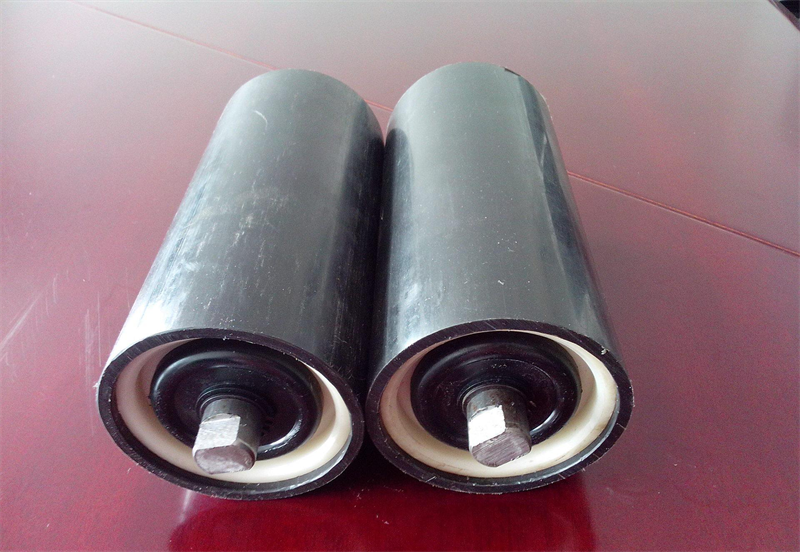
Kjedelig: Maskinverktøyet som brukes i denne operasjonen er et dobbelthodet automatisk boremaskinverktøy av stålrør, dette verktøymaskinen er et spesialutstyr for automatisering, det kan behandle de to endene av rullerøret til båndtransportøren, og kan behandles samtidig, og behandlingen av munnen i begge ender kan fullføres samtidig, og behandlingen av forskjellige typer støping av jern eller stansing av jern eller stamping i hjemmet. i utlandet kan også behandles av maskinverktøyet. Fordelene med behandlingen er: høy kroppsbehandlingsnøyaktighet, høy hastighet, engangsklemming og samtidig behandling av begge ender av munnen for å sikre koaksialitet.
Sveising: mellom rullekroppen og stemplingslagersetet som skal fullføres ved sveising, i denne artikkelen bruken av dobbelthodet CO2-gassskjermet automatisk sveisemaskin, høy grad av automatisering og kan behandles på samme tid, ikke bare for å sikre koaksialiteten, forbedre sveisekvaliteten, men også redusere arbeidsintensiteten.
(2) Behandling av tomgangsaksel
Maskineringen av tomgangsakselen vedtar dobbel senter findreiing eller grovdreiing, og deretter etter dobbel sentersliping er fordelen med denne behandlingsmetoden: å sikre kravene til koaksialitet og finishkravene til passformen på det monterte lageret.